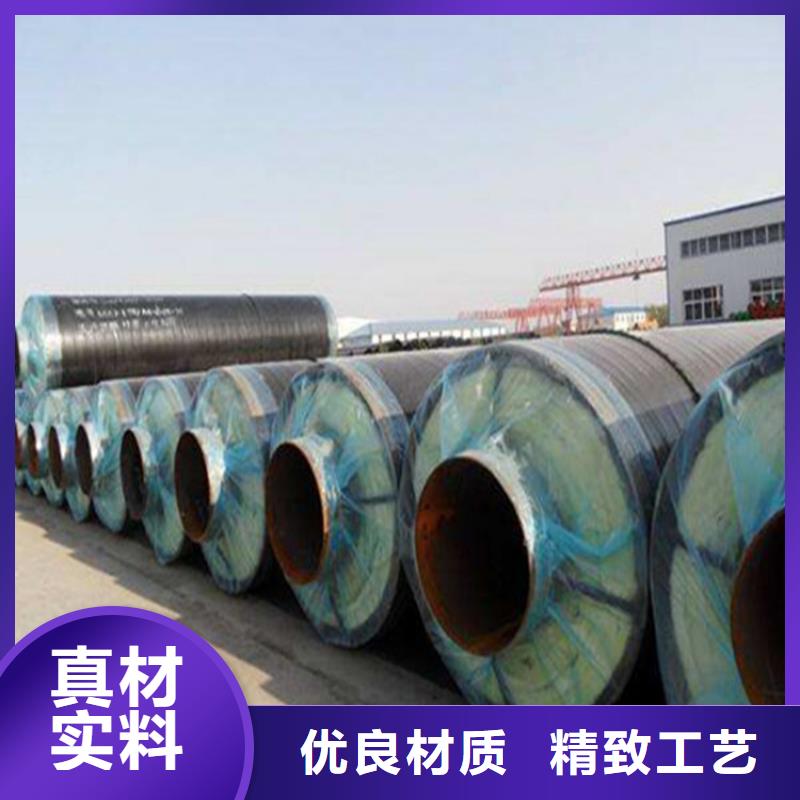
保温管道生产车间探秘 从原材料到成品的管道保温制造全流程
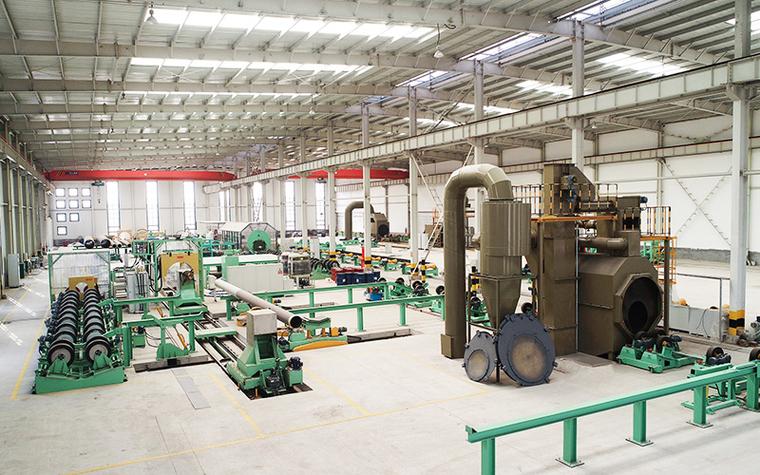
保温管道生产车间:管道保温的制造与应用
在现代工业和城市基础设施建设中,保温管道扮演着至关重要的角色——无论是集中供热、石油化工,还是冷水机组、区域供冷,都离不开高效的管道保温。而这些保温管道在出厂之前,究竟要经历怎样的生产过程?保温管道生产车间里的“管道保温”又是如何一步步实现的?下面,就带您走进保温管道生产车间,了解这一过程。
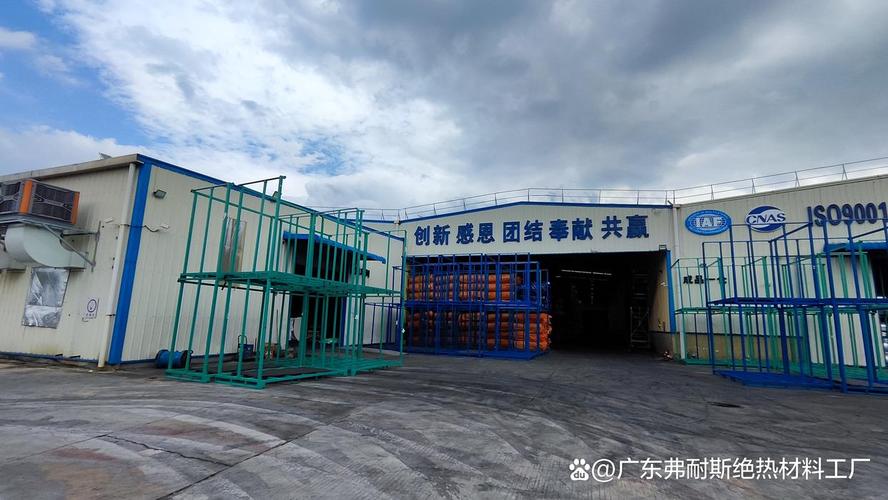
一、保温管道生产车间的主要功能区
一个标准化的保温管道生产车间通常分为以下区域:
- 原材料存储区:存放钢管、高密度聚乙烯(HDPE)外护管、聚氨酯硬泡组合料(黑料、白料)、以及环氧粉末等防腐材料。
- 钢管预处理区:对钢管进行除锈、清洗和抛丸处理,达到Sa2.5级清洁度。
- 防腐与保温发泡区:进行钢管外壁防腐、穿管作业、模具安装和聚氨酯高压发泡。
- 成品检测与堆放区:对成型后的保温管进行检测、标识和分类堆放。
二、管道保温生产的核心流程
在实际车间运行中,管道保温的生产主要包含三个大步骤:
- 钢管表面处理与防腐
生产保温管道的第一步是对工作钢管进行前处理。通过抛丸除锈设备,去除钢管表面氧化皮和锈蚀层。随后采用静电喷涂或滚涂工艺,在钢管外壁涂覆环氧粉末防腐层,防腐蚀、抗老化。然后经过加热固化,为后续的聚氨酯保温层提供牢固结合基础。
- 穿管与模具组装
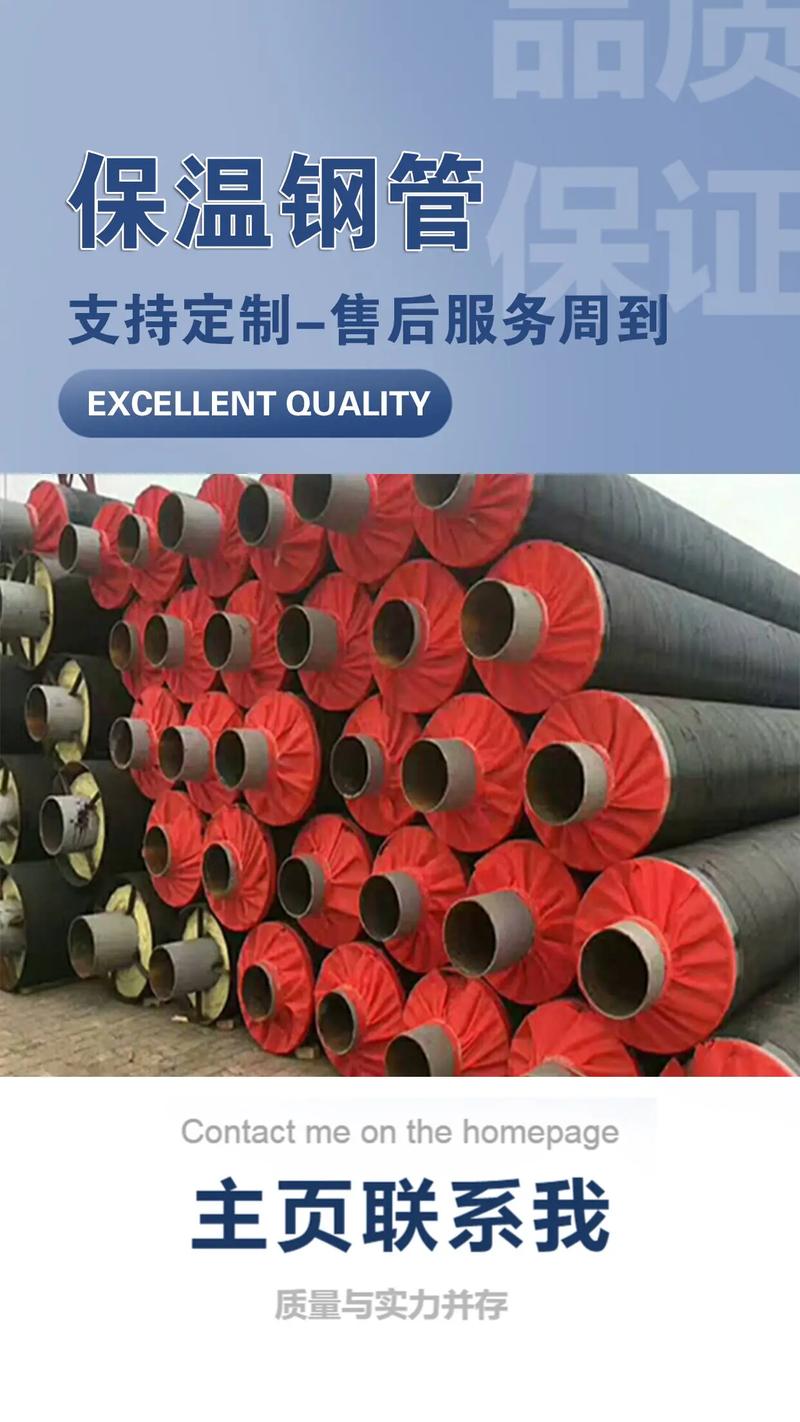
将经过防腐的工作钢管穿入预先挤出的HDPE外护管中。操作人员根据管径规格安装对应长度和直径的发泡模具,调整两端法兰,密封以保证发泡时不漏料。此时已形成“钢管—保温空腔—外护套”三层结构雏形。
- 聚氨酯发泡与固化
这是车间内最关键的“管道保温”步骤。通常采用“管中管”高压发泡工艺:将聚氨酯黑料和白料按配比注入混合枪头,高压碰撞混合后注入外护管与钢管之间的环形空腔。混合料在几分钟内快速反应、膨胀并充满整个间隙,然后自然固化,形成闭孔率90%以上的硬质聚氨酯泡沫保温层。固化结束后,拆模、修整端头。
对于大口径和特殊用途管道,车间还可能采用“喷涂法”或“缠绕法”,但是目前集中供热预制直埋保温管86%以上采用一步法或两步法发泡工艺。
三、生产过程中管道保温技术特点**
保温车间开展的“管道保温”制造并不只是简单的包裹,而是要从热工学出发,确保以下性能:
- 导热系数低:聚氨酯泡沫导热系数一般在0.022–0.033 W/(m·K)之间;
- 闭孔率高:闭孔率≥88%,防止水汽渗透与热损失;
- 防水密封:外护管通常采用高密度聚乙烯,接缝做热缩带焊接密封;
- 报警线布置:若是智能监测保温管,还会预先排设泄漏报警线;
- 耐温耐压:按CJ/T 114标准,根据介质温度选用不同密度与厚度的保温层。
正因此,凡涉及过热蒸汽、高温热水和冷冻水的长途输送工程,基本都要用到车间的这种系统化的管道保温。发泡完成后,还需经过在线电火花检漏、保温层厚度检测、密度抽检等质检环节。
四、大型车间设备与自动控制
如今,规模化保温管道生产车间大多配有:自动抛丸线、穿管机、液压发泡平台、高压发泡机、红外测厚仪、计算机集中控制系统。工人通过触摸屏监控各项压力、温度、注射量参数,严格管控配比,提高保温管一次合格率。这对工程的安全、节能和使用寿命至关重要。
五、应用与前景
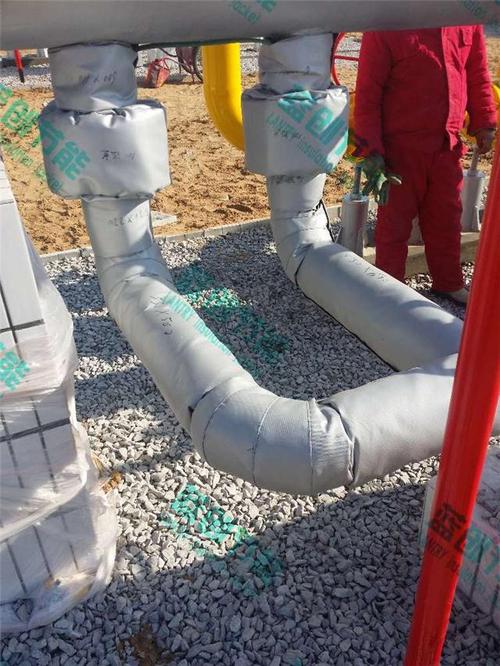
经过这样一整套保温加工后的成品,广泛应用于城镇集中供热、热电联产、石油天然气输送,以及LNG保冷甚至航空领域的特殊保冷管道。如今伴随“双碳”目标下对节能降耗的需求不断增强,管道保温车间也通过工艺优化、使用环保型发泡剂,正朝着更加绿色、智能、高效的方向升级。保温管道的每一个车间工艺流程的精确控制,也在“看不见”的地方为提高能效、减少热损,实实在在贡献力量。
可见,一个小小的保温管道生产车间,既是现代制造业的基础散热保温预制工厂,又在清洁供热、能源运输的生产链上扮演着举足轻重的实践一角。管道绝热并非简单包裹——步入车间,人们便会对可靠性与能源节流形成更加直观的认知,从而赋能未来大规模的能源输送和资源节约。
如若转载,请注明出处:http://www.jyrlbw.com/product/46.html
更新时间:2026-10-13 22:49:17